ข่าวอุตสาหกรรม

ข่าวอุตสาหกรรม
ตลาดการตีกังหันลม: การตีกล่องเกียร์ ข้อมูลจำเพาะ และคู่มือการจัดหา
2026-10-15
ผู้ผลิตกระปุกเกียร์ได้รับคำสั่งซื้อแพลตฟอร์มนอกชายฝั่งขนาด 6 เมกะวัตต์ จากนั้นพบว่าไม่มีซัพพลายเออร์ที่ได้รับการอนุมัติใดที่สามารถหมุนเฟืองวงแหวนขนาด 1.5 ม. ใน 18CrNiMo7-6 ได้ภายในกรอบเวลา 14 สัปดาห์ การสั่งซื้อกังหันไม่เคยมีความเสี่ยง การตีขึ้นรูปนั้น ในตลาดการตีขึ้นรูปกังหันลม ตัวแปรในการตัดสินใจมักไม่ค่อยมีความต้องการพลังงานสะอาดพาดหัว ขึ้นอยู่กับว่าส่วนประกอบขนาดใหญ่ที่ผ่านการอบชุบด้วยความร้อนและผ่านการทดสอบด้วยอัลตราโซนิกสามารถผลิตได้ตามกำหนดเวลาและตามข้อกำหนดหรือไม่
คู่มือนี้จะระบุสิ่งที่ตลาดซื้อ ที่ที่กำลังการผลิตมีจำกัด และการตรวจสอบทางเทคนิคใดที่แยกการตีขึ้นรูปที่ยอมรับได้จากการคัดแยกที่มีราคาแพง
สิ่งที่ตลาดซื้อจริง
เนื้อหาปลอมแปลงของกังหันสมัยใหม่แบ่งออกเป็นสี่กลุ่ม:
- โครงสร้างภายในของกระปุกเกียร์: ดาวเคราะห์พาหะ ดาวเคราะห์เกียร์ ซันเกียร์ ริงเกียร์ และเพลากลาง
- ระบบขับเคลื่อนหลัก: เพลาหลักปลอมแปลง หน้าแปลนข้อต่อ และเรือนแบริ่ง
- ระบบทาวเวอร์และหันเห: หน้าแปลนทาวเวอร์ปลอมแปลง วงแหวนแบริ่งการหันและระยะพิทช์ และวงแหวนแกว่ง
- ฮาร์ดแวร์ของ Nacelle: ส่วนประกอบดุม จานเบรก และตัวยึดรับน้ำหนักสูง
ชิ้นส่วนเหล่านี้ได้รับการปลอมแปลงแทนที่จะหล่อด้วยเหตุผลที่สอดคล้องกัน: การไหลของเกรนเป็นไปตามเส้นทางโหลด พฤติกรรมความล้าภายใต้แรงบิดแบบไซคลิกสามารถคาดเดาได้มากขึ้น และข้อบกพร่องภายในสามารถกำหนดขนาดได้โดยการทดสอบอัลตราโซนิก ประเด็นสุดท้ายนั้นเป็นเชิงพาณิชย์ ไม่ใช่เชิงวิชาการ การหล่อที่มีตัวบ่งชี้ความพรุนที่ไม่สามารถยอมรับได้มักจะถูกทิ้งในการตัดเฉือนล่าช้า หลังจากเพิ่มมูลค่าส่วนใหญ่แล้ว
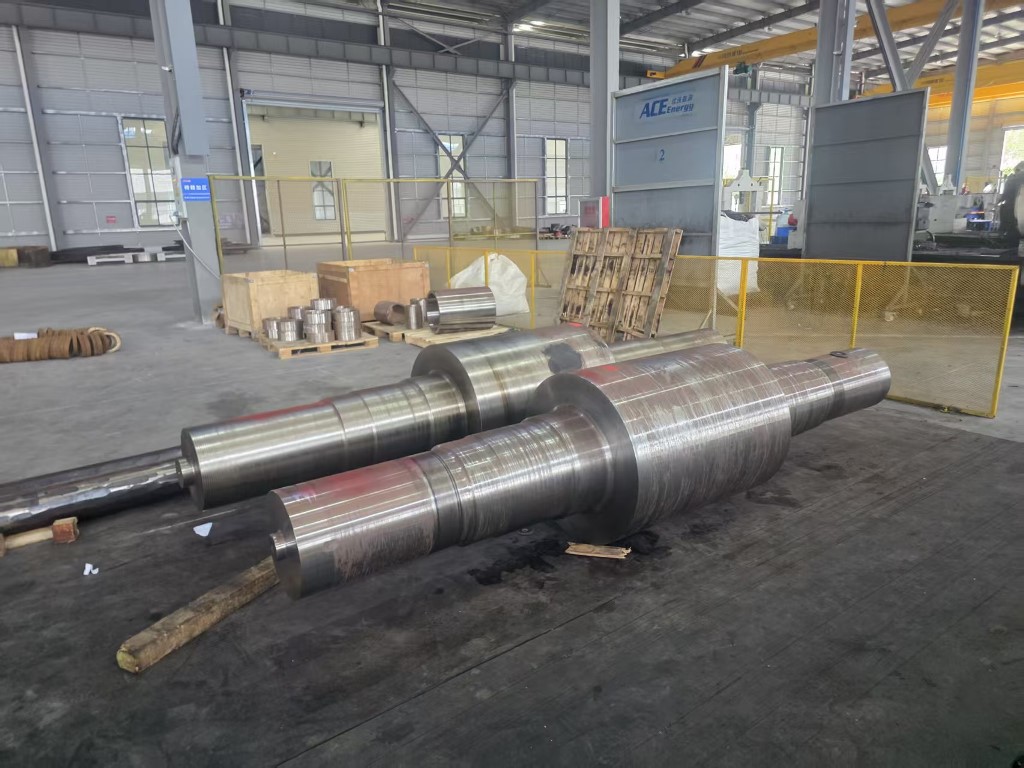 การตีขึ้นรูปผู้ให้บริการดาวเคราะห์กังหันลม 3MW–10MW เรือบรรทุกดาวเคราะห์ปลอมแปลงสำหรับกระปุกเกียร์ลมขนาด 3–10 MW พร้อมตัวเลือก 18CrNiMo7-6/42CrMo4 และการทดสอบ UT, PT, MPI สำหรับเส้นทางโหลดงานหนัก ดูผลิตภัณฑ์ →
เหตุใดการตีขึ้นรูปจึงมีขนาดใหญ่ขึ้นเรื่อยๆ
กำลังพิกัดจะสเกลสูงชันตามเส้นผ่านศูนย์กลางโรเตอร์ และแรงบิดจะสเกลตามพื้นที่กวาดและอัตราทดเกียร์ ผลลัพธ์ในทางปฏิบัติคือกระปุกเกียร์ 3 MW และกระปุกเกียร์ 10 MW ไม่มีขนาดส่วนประกอบที่แตกต่างกันสามเท่า โดยจะมีความแตกต่างกันด้วยปัจจัยที่ใหญ่กว่ามากในเรื่องเส้นผ่านศูนย์กลางวงแหวน ความหนาของผนัง และน้ำหนักชิ้นเดียว เรือบรรทุกดาวเคราะห์ที่ครั้งหนึ่งเคยมีน้ำหนักต่ำกว่าหนึ่งตัน ปัจจุบันมักจะเกินสองถึงสามตันบนแพลตฟอร์มนอกชายฝั่งเป็นประจำ
การตีขึ้นรูปขนาดใหญ่จะกดดันสามขีดจำกัดในเวลาเดียวกัน:
- ขนาดแท่งและแท่งเหล็ก ซึ่งปิดหน้าตัดขวางที่อาจทำให้เสียหรือดึงออกมาได้
- พลังงานการตีขึ้นรูปที่มีอยู่ แสดงเป็นน้ำหนักค้อนหรือความสามารถในการกด
- ขนาดเตาหลอมและความสม่ำเสมอในการดับ ซึ่งเป็นตัวตัดสินว่าส่วนที่มีน้ำหนักมากจะมีคุณสมบัติสม่ำเสมอผ่านผนังหรือไม่
เมื่อเกินขีดจำกัดข้อใดข้อหนึ่งเหล่านี้ ซัพพลายเออร์จะปฏิเสธการสอบถามหรือเสนอราคาสำหรับระยะเวลารอคอยสินค้าที่นานขึ้นโดยมีความเสี่ยงสูงที่จะต้องทำใหม่ คำตอบทั้งสองเป็นข้อมูลที่เป็นประโยชน์สำหรับผู้ซื้อ
ข้อมูลจำเพาะที่ตัดสินการยอมรับ
โดยทั่วไปการตีขึ้นรูปกล่องเกียร์ลมจะระบุไว้ในโลหะผสมเหล็ก เช่น 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 หรือ 20MnCr5 เกรดนั้นสำคัญ แต่สิ่งที่เกิดขึ้นหลังจากการตีขึ้นรูปนั้นสำคัญกว่า
สมบัติทางกลและการบำบัดความร้อน
การชุบแข็งและการอบคืนตัว การชุบคาร์บูไรซิ่งที่ตัวเรือน และเส้นทางไนไตรดิ้งทำให้เกิดโปรไฟล์ความแข็งและความเหนียวของแกนที่แตกต่างกันมาก กล่องเฟืองวงแหวนที่ชุบแข็งเพื่อต้านทานความล้าของพื้นผิวไม่สามารถเปลี่ยนให้เทียบเท่ากับการชุบแข็งด้วยการเหนี่ยวนำได้ โดยไม่ต้องคำนวณความเค้นสัมผัสและการเผื่อความบิดเบี้ยวใหม่
การทดสอบแบบไม่ทำลาย
การทดสอบด้วยคลื่นเสียงความถี่สูงเพื่อระดับความรุนแรงที่ตกลงกันไว้เป็นมาตรฐานสำหรับการตีขึ้นรูปกระปุกเกียร์และเพลาหลัก โดยมีการตรวจสอบอนุภาคแม่เหล็กหรือสารแทรกซึมสีย้อมบนพื้นผิวเครื่องจักร เกณฑ์การยอมรับอยู่ในรูปวาด ซัพพลายเออร์ที่ไม่สามารถจัดทำรายงานอัลตราโซนิกแบบทำซ้ำได้ไม่ควรพิจารณาสำหรับชิ้นส่วนเหล่านี้
ค่าเผื่อมิติและการตัดเฉือน
น้ำหนักชิ้นเดียว ความทนทานต่อการวาด และวัสดุที่เหลือสำหรับการตัดเฉือนขั้นสุดท้าย ต้นทุนการขับเคลื่อนทั้งหมด ค่าเผื่อ 6 มม. สำหรับวงแหวน 1.5 ม. นั้นแตกต่างอย่างมากในเชิงพาณิชย์จากค่าเผื่อ 12 มม. แม้ว่าทั้งสองจะเป็นที่ยอมรับในทางเทคนิคก็ตาม
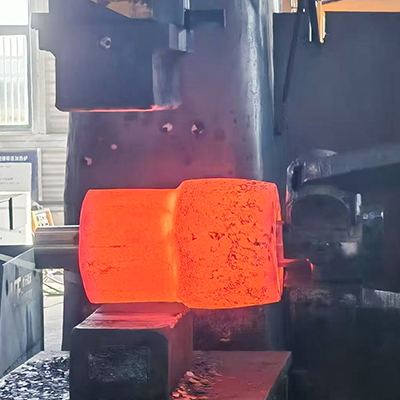 การตีขึ้นรูปเกียร์ดาวเคราะห์กังหันลม 5MW – 10MW การตีขึ้นรูปเฟืองดาวเคราะห์ขั้นที่ 1–3 แบบกำหนดเองสำหรับกระปุกเกียร์ลมขนาด 5–10 MW โดยใช้ 18CrNiMo7-6 หรือ 42CrMo4 พร้อมการตรวจสอบ UT/PT/MPI 100% ดูผลิตภัณฑ์ →
สรุปการตีขึ้นรูประบบขับเคลื่อนด้วยลมทั่วไป
| ส่วนประกอบ | วัสดุทั่วไป | กำลังสร้างเส้นทาง | การตรวจสอบที่สำคัญ |
|---|---|---|---|
| ผู้ให้บริการดาวเคราะห์ | 42CrMo4, 34CrNiMo6 | เปิดการตีขึ้นรูป อารมณ์เสีย และดึงออกมา | การทดสอบอัลตราโซนิก การทดสอบทางกล ขนาด |
| วงแหวนเกียร์ | 18CrNiMo7-6, 42CrMo4 | วงแหวนกลิ้งแล้วตัดเฉือน | การทดสอบอัลตราโซนิก ความลึกของเคส การบิดเบี้ยวภายหลังการอบชุบด้วยความร้อน |
| เกียร์อาทิตย์และเกียร์ดาวเคราะห์ | 18CrNiMo7-6, 20MnCr5 | เปิดการตีขึ้นรูปหรืออารมณ์เสีย จากนั้นจึงทำการ hobbing | ความลึกของเคส โปรไฟล์ การทดสอบอัลตราโซนิก |
| เพลาหลัก | 34CrNiMo6, 42CrMo4 | เปิดตายปลอม อารมณ์เสียหนัก | การทดสอบด้วยคลื่นเสียงความถี่สูง สมบัติทางกล ความร่วมศูนย์ |
| หน้าแปลนทาวเวอร์ | S355NL, 42CrMo4 | แหวนกลิ้ง | การทดสอบอัลตราโซนิค ความเรียบ ตำแหน่งรู |
| แหวนแบริ่งหันเหและพิทช์ | 42CrMo4 และรุ่นเหล็กแบริ่ง | แหวนกลิ้ง | การทดสอบอัลตราโซนิก ความแข็ง ความทนทานของร่องน้ำ |
ความสามารถในการหมุนของแหวนมักเป็นข้อจำกัดที่แท้จริง
เฟืองวงแหวน หน้าแปลนทาวเวอร์ และวงแหวนแบริ่งผลิตโดยการรีดวงแหวนตามแนวแกนรัศมีแทนที่จะใช้การตีขึ้นรูปแบบเปิด เนื่องจากการรีดจะสร้างการไหลของเกรนตามเส้นรอบวงที่ต้านทานแรงเค้นของห่วงได้ดีกว่าชิ้นส่วนที่กลึงจากแผ่นหรือตัดจากบล็อกมาก
ความสามารถในการรีดวงแหวนถูกกำหนดโดยขีดจำกัดที่วัดได้:
- เส้นผ่านศูนย์กลางภายนอกสูงสุด โดยทั่วไปคือ 1 ม. ถึง 1.5 ม. สำหรับโรงงานขนาดกลาง โดยมีกลุ่มซัพพลายเออร์ที่เล็กกว่ามากเกินกว่านั้น
- ความสูงวงแหวนสูงสุดและความหนาของผนัง ซึ่งกำหนดว่าสามารถหมุนเฟืองวงแหวนกระปุกเกียร์ในลำดับเดียวได้หรือไม่
- เส้นผ่านศูนย์กลางรูเจาะขั้นต่ำและอัตราส่วนความหนาของผนัง ซึ่งต่ำกว่านี้ซึ่งจะทำให้วงแหวนสูญเสียความมั่นคงในระหว่างการรีด
ผู้ซื้อเปรียบเทียบใบเสนอราคาควรขอตัวเลขทั้งสามนี้เป็นลายลักษณ์อักษร ใบเสนอราคาที่ไม่ระบุมักจะเป็นใบเสนอราคาที่จะรับเหมาช่วง โดยเพิ่มระดับในห่วงโซ่อุปทานและอีกจุดหนึ่งที่ความสามารถในการตรวจสอบย้อนกลับสามารถพังได้
 การตีขึ้นรูปเกียร์แหวนกังหันลม 5MW – 10MW วงแหวนเกียร์ forgings for 5–10 MW wind planetary systems, ring-rolled and carburized-quenched with precision-ground teeth for high-power loads. ดูผลิตภัณฑ์ →
สิ่งที่ต้องตรวจสอบก่อนทำการสั่งซื้อ
- อุปกรณ์ตีขึ้นรูปที่ตรงกับน้ำหนักชิ้นส่วนและซองจดหมาย โดยระบุน้ำหนักค้อนหรือแรงกดไว้
- เตาบำบัดความร้อนพร้อมแผนภูมิโหลดที่บันทึกไว้และความสามารถในการดับสำหรับความหนาของส่วนที่เกี่ยวข้อง
- การตรวจสอบอัลตราโซนิกและพื้นผิวภายในบริษัทด้วยผู้ปฏิบัติงานและบล็อกอ้างอิงที่มีคุณสมบัติเหมาะสม
- ตรวจสอบย้อนกลับตั้งแต่หมายเลขความร้อนไปจนถึงชิ้นส่วนที่เสร็จสมบูรณ์ รวมถึงการดำเนินการรับเหมาช่วงใดๆ
- ความสามารถในการตัดเฉือน หากจำเป็นต้องใช้ชิ้นส่วนที่เสร็จแล้วแทนการตีขึ้นรูปหยาบ
- เอกสารประกอบบทความแรกจากโครงการที่เทียบเคียงได้ ไม่ใช่โบรชัวร์ทั่วไป
- ระยะเวลาดำเนินการซึ่งรวมถึงการบำบัดความร้อนและการทดสอบ ไม่ใช่แค่ชั่วโมงการปลอมเท่านั้น
- ข้อตกลงทางการค้าที่ตกลงกันเกี่ยวกับการทำงานซ้ำและการไม่ปฏิบัติตามข้อกำหนด ตัดสินก่อนที่ความร้อนแรกจะละลาย
โดยที่ต้นทุนและความเสี่ยงมุ่งเน้น
การอบชุบด้วยความร้อนเป็นแหล่งของเศษที่พบได้บ่อยที่สุดในการตีขึ้นรูปกระปุกเกียร์ขนาดใหญ่ การดับการแตกร้าว ความลึกของเคสไม่เพียงพอ การบิดเบี้ยวมากเกินไป และการเปลี่ยนแปลงความแข็งรอบวงแหวนขนาดใหญ่ ทั้งหมดนี้ปรากฏขึ้นหลังจากต้นทุนวัสดุและการตัดเฉือนส่วนใหญ่ได้เกิดขึ้นแล้ว การบิดเบี้ยวมีราคาแพงเป็นพิเศษกับเฟืองวงแหวน เนื่องจากชิ้นส่วนจะต้องได้รับการประมวลผลใหม่หลังจากการอบชุบ และต้องวางแผนค่าเผื่อไว้ล่วงหน้าแทนที่จะแก้ไขในภายหลัง กำลังทบทวน พื้นฐานการรักษาความร้อนของโลหะ กับซัพพลายเออร์เป็นวิธีที่รวดเร็วในการทดสอบว่ากระบวนการนี้เข้าใจหรือเพียงอ้างสิทธิ์เท่านั้น
การทดสอบเป็นจุดที่มีความเข้มข้นที่สอง การตรวจสอบเรือบรรทุกดาวเคราะห์ขนาด 2 ตันด้วยคลื่นอัลตราโซนิกต้องใช้เวลา ต้องการผู้ปฏิบัติงานที่มีคุณสมบัติเหมาะสม และสร้างบันทึกที่ทีมวิศวกรของลูกค้าอาจตรวจสอบในปีต่อมา ซัพพลายเออร์ที่ถือว่าการตรวจสอบเป็นไปตามพิธีการมักจะปรากฏว่าเป็นปัญหาในการจัดส่งมากกว่าปัญหาด้านคุณภาพ ซึ่งทำให้ตรวจพบได้ยากขึ้นในระหว่างการเสนอราคา
เอซ กรุ๊ป สนับสนุนโปรแกรม Wind Gearbox อย่างไร
ACE Group ดำเนินการห่วงโซ่การผลิตหนักแบบครบวงจร ซึ่งครอบคลุมถึงการตีขึ้นรูป การอบชุบด้วยความร้อน การตัดเฉือนที่มีความแม่นยำ โครงสร้างแบบเชื่อม และการพ่นสีสำหรับงานหนัก โดยมีกลุ่มผลิตภัณฑ์ที่มีการตีขึ้นรูปการผลิตพลังงานสำหรับการใช้งานลม พลังน้ำ และนิวเคลียร์ Jiangsu ACE Energy Technology ซึ่งเป็นฐานการผลิตหลัก เริ่มการผลิตในเดือนพฤศจิกายน 2568 บนพื้นที่ 55 เอเคอร์ มีพื้นที่ก่อสร้างมากกว่า 50,018 ตารางเมตร
อุปกรณ์ที่เกี่ยวข้องกับงานกระปุกเกียร์ลมประกอบด้วยค้อนไฮดรอลิกไฟฟ้าขนาด 3 ตัน 5 ตันและ 15 ตัน เครื่องรีดวงแหวนแนวตั้งขนาด 1 ม. และ 1.5 ม. เตาเผาความร้อนที่ใช้แก๊ส เตาเผาต้านทานการรักษาความร้อน ถังดับ อุปกรณ์ชุบแข็งแบบเหนี่ยวนำ และศูนย์เครื่องจักร สำหรับการใช้งานด้านลม กลุ่มผลิตภัณฑ์ครอบคลุมส่วนประกอบกระปุกเกียร์ขนาด 3 MW ถึง 10 MW รวมถึงตัวพาดาวเคราะห์ เฟืองดาวเคราะห์ระยะที่หนึ่ง สองและสาม ซันเกียร์ และเฟืองวงแหวนระยะที่หนึ่งและสอง ควบคู่ไปกับการตีขึ้นรูปแบบกำหนดเองที่ไม่ได้มาตรฐานและชิ้นส่วนที่ผ่านการกลึงเสร็จแล้ว
ตลาดการตีกังหันลมมีกำลังการผลิตรวมไม่น้อย มีกำลังการผลิตไม่เพียงพอสำหรับชิ้นส่วนขนาดใหญ่ที่ผ่านการอบชุบด้วยความร้อนและผ่านการทดสอบซึ่งจัดส่งตามกำหนดเวลาที่คาดการณ์ได้ ผู้ซื้อที่ยืนยันขีดจำกัดการกลิ้งของวงแหวน ความสามารถในการรักษาความร้อน และขอบเขตการตรวจสอบก่อนตัดสินคำสั่งซื้อ จะหลีกเลี่ยงความเสี่ยงด้านความล่าช้าเป็นส่วนใหญ่ และมักจะจ่ายเงินน้อยลงเช่นกัน เนื่องจากการปรับปรุงใหม่และการขนส่งสินค้าแบบเร่งด่วนไม่เคยปรากฏในใบเสนอราคาเดิม


ข่าว
ส่งข้อความถึงเราตอนนี้!
-
เทอร์มินัลมือถือ
-
ลิงค์ด่วน
สินค้า เกี่ยวกับเรา อุปกรณ์และความจุ คุณภาพ ข่าว ติดต่อเรา -
หมวดหมู่สินค้า
การตีขึ้นรูปพลังงานไฟฟ้า การตีขึ้นรูปเครื่องจักรของเรือและท่าเรือ การทำเหมืองแร่และการตีขึ้นรูปโลหะผสม การตีขึ้นรูปเครื่องจักรอาหารและอาหารสัตว์ การตีขึ้นรูปอุตสาหกรรมปิโตรเคมี งานเชื่อม ชิ้นส่วนตกแต่งที่ปรับแต่งเอง -
ติดต่อเรา
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, อุทยานพัฒนาเศรษฐกิจ, เขต Dafeng, เมืองหยานเฉิง, มณฑลเจียงซู, จีน
ลิขสิทธิ์ © 2025 Yancheng ACE Machinery Co., Ltd. สงวนลิขสิทธิ์.
ประเทศจีนผู้ผลิตการตีขึ้นรูปแบบเปิด
ผู้จัดจำหน่ายการตีขึ้นรูปที่มีความแม่นยำแบบกำหนดเอง