ข่าวอุตสาหกรรม
บ้าน / ข่าว / ข่าวอุตสาหกรรม / การตีขึ้นรูปที่ผ่านการรับรองจาก ABS: สิ่งที่อู่ต่อเรือต้องการก่อนสั่งซื้อชิ้นส่วนทางทะเล
 บ้าน / ข่าว / ข่าวอุตสาหกรรม / การตีขึ้นรูปที่ผ่านการรับรองจาก ABS: สิ่งที่อู่ต่อเรือต้องการก่อนสั่งซื้อชิ้นส่วนทางทะเล
ข่าวอุตสาหกรรม
การตีขึ้นรูปที่ผ่านการรับรองจาก ABS: สิ่งที่อู่ต่อเรือต้องการก่อนสั่งซื้อชิ้นส่วนทางทะเล
2026-10-16
อู่ต่อเรือปฏิเสธเพลาใบพัดปลอมแปลงระหว่างการตรวจสอบที่เข้ามา เคมีถูกต้อง ผลแรงดึงผ่านไป และใบรับรองโรงงานดูสมบูรณ์ สิ่งที่ขาดหายไปคือลายเซ็นของผู้สำรวจ เอบีเอส ในบันทึกการทดสอบ ดังนั้นเพลาจะไม่สามารถเข้าไปในภาชนะประเภทต่างๆ ได้หากไม่มีสัมปทานหรือการทดสอบซ้ำ ช่องว่างหนึ่งนั้นสามารถเพิ่มสามถึงห้าสัปดาห์ในตารางการสร้างใหม่ และการตีขึ้นรูปเองก็สมบูรณ์แบบ
การตีขึ้นรูปที่ได้รับการรับรองจาก ABS ไม่ใช่แค่การตีขึ้นรูปโดยมีรายงานผลการทดสอบแนบมาด้วย เป็นส่วนประกอบที่ทำขึ้นภายใต้ข้อตกลงการสำรวจกับ American Bureau of Shipping โดยที่เกรดวัสดุ ความร้อนของเหล็ก เส้นทางการตี คูปองทดสอบ บันทึกการรักษาความร้อน และขนาดที่เสร็จสมบูรณ์ได้รับการตรวจสอบตามกฎ ABS สำหรับวัสดุและการเชื่อม ใบรับรองเป็นขั้นตอนสุดท้ายในห่วงโซ่นั้น ไม่ใช่ทั้งหมด
คู่มือนี้ครอบคลุมถึงสิ่งที่ใบรับรองยืนยัน ชิ้นส่วนปลอมชิ้นใดที่ปกติจำเป็นต้องใช้ ขั้นตอนการสำรวจเหมาะสมกับเส้นทางการผลิตปกติ และจุดความล้มเหลวที่ทำให้เกิดการทำงานซ้ำมากที่สุด
สิ่งที่ใบรับรอง ABS เกี่ยวกับการตีขึ้นรูปยืนยันได้จริง
ABS ทำงานในสองระดับ และทำให้เกิดความสับสนทำให้เกิดความล่าช้ามากที่สุด ประการแรกคือการอนุมัติจากผู้ผลิต ผ่านการอนุมัติผลงานหรือการประเมินการผลิตเพื่อยืนยันว่าโรงงาน การควบคุมกระบวนการ และสิ่งอำนวยความสะดวกในการทดสอบเหมาะสมกับขอบเขตที่จัดหา ประการที่สองคือการรับรองผลิตภัณฑ์แต่ละรายการ โดยผู้สำรวจจะตรวจสอบว่าสินค้าหรือชุดการผลิตเฉพาะเจาะจงได้รับการผลิตขึ้นเป็นเกรดที่ยอมรับ ผ่านการทดสอบตามที่กำหนด และสามารถตรวจสอบย้อนกลับไปยังความร้อนจากเหล็กได้
สำหรับการกลึง ABS จำแนกเกรดการตีขึ้นรูปตั้งแต่เกรด 2 ถึงเกรด 5 โดยมีความแข็งแรงของผลผลิตเพิ่มขึ้น และการควบคุมทางเคมีและการบำบัดความร้อนที่เข้มงวดมากขึ้นเมื่อเกรดเพิ่มขึ้น ชิ้นส่วนโครงสร้างและแรงกดยึดเป็นไปตามบทกฎที่แยกจากกัน เกรดที่สูงกว่าไม่ได้ดีกว่าโดยอัตโนมัติ: เพลาเกรด 5 ต้องการการควบคุมเตาเผาที่ใกล้ชิดยิ่งขึ้น และการเบี่ยงเบนใดๆ ในบันทึกการรักษาความร้อนจะกลายเป็นความเสี่ยงในการรับรองโดยตรง
| เอกสาร | ออกโดย | สิ่งที่มันยืนยัน. | ช่องว่างทั่วไป |
|---|---|---|---|
| ใบรับรองการทดสอบโรงงาน | โรงถลุงเหล็กหรือโรงหลอม | ผลทางเคมีและทางกลจากความร้อนของเหล็ก | ไม่เป็นไปตามข้อกำหนดการสำรวจ ABS โดยตัวมันเอง |
| หนังสือรับรองการปฏิบัติตามข้อกำหนด | ABS | วัสดุหรือประเภทผลิตภัณฑ์ตรงตามข้อกำหนดของกฎ | ไม่ได้พิสูจน์ว่าสิ่งของในบ้านของคุณถูกสร้างขึ้นภายใต้การสำรวจ |
| หน่วยหรือใบรับรองการทดสอบ | ช่างสำรวจเอบีเอส | สินค้าหรือชุดงานที่เฉพาะเจาะจง การทดสอบแบบเห็นเหตุการณ์ การตรวจสอบย้อนกลับของหมายเลขความร้อน | ใช้ได้เฉพาะในกรณีที่ผู้สำรวจเห็นการทดสอบจริงเท่านั้น |
| รายงานการตรวจสอบแบบไม่ทำลาย | ผู้รับเหมาช่วงสอบ | ผลลัพธ์ของอนุภาคอัลตราโซนิกหรือแม่เหล็ก | ขั้นตอนจะต้องได้รับการยอมรับในชั้นเรียนและได้รับการรับรองบุคลากร |
ชิ้นส่วนปลอมแปลงใดที่ปกติต้องมีการรับรอง ABS
บนเรือประเภทต่างๆ ข้อกำหนดจะเป็นไปตามหน้าที่ ส่วนประกอบที่ความล้มเหลวอาจทำให้เสียแรงขับ การบังคับเลี้ยว หรือขอบเขตความดัน เป็นสิ่งที่ ABS คาดว่าจะพบเห็นจากการสำรวจ
- เพลาใบพัด เพลากลาง เพลาท้ายเรือ และเพลาขับ
- สต็อกหางเสือ หางเสือเดือย และส่วนประกอบพาหะหางเสือ
- ข้อต่อและการตีขึ้นรูปหน้าแปลนที่เป็นส่วนหนึ่งของเส้นเพลา
- สลักเกลียว สตัด และน็อตไฮดรอลิกสำหรับข้อต่อและชุดหางเสือ
- เฟือง เฟือง และเพลาสำหรับกระปุกเกียร์ขับเคลื่อนหลัก
- เครื่องจักรดาดฟ้าและส่วนประกอบจอดเรือที่ต้องมีการระบุ
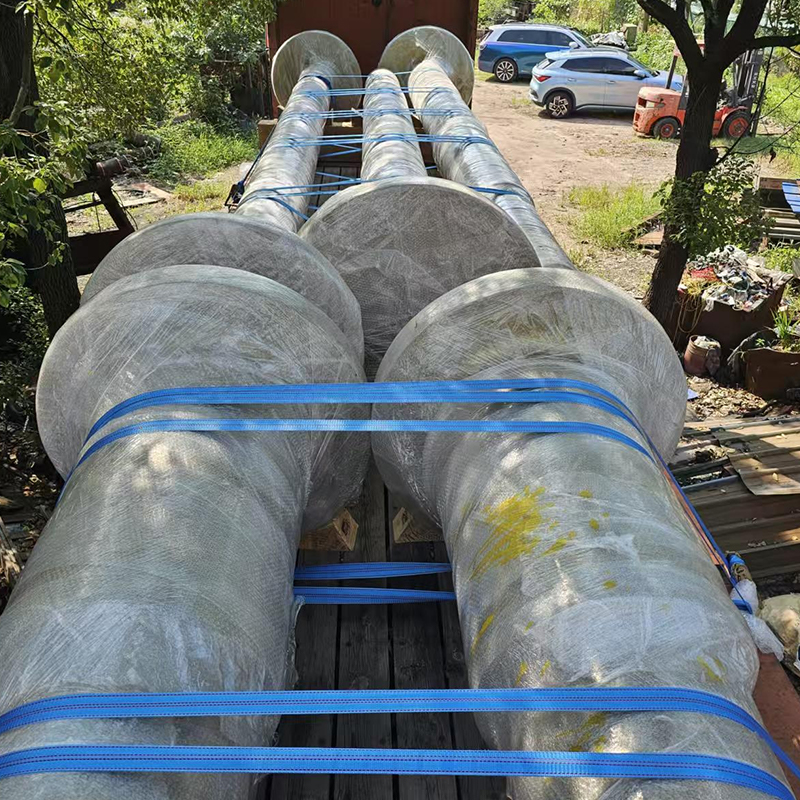 การตีเพลาใบพัดสำหรับเรือเดินทะเลประเภทต่างๆ เพลาใบพัด C45E ขึ้นรูปสำหรับระบบขับเคลื่อนทางทะเลที่สำคัญ โดยมีน้ำหนัก 10,500 กก. และมีขนาดใหญ่ ตรวจสอบความต้องการแบบสำรวจก่อนสั่งซื้อ ดูผลิตภัณฑ์ →
ชิ้นส่วนที่อยู่นอกระบบขับเคลื่อนและโซ่บังคับเลี้ยวจะได้รับการปฏิบัติที่แตกต่างกัน เพลาปั๊มหรือการตีเหล็กฉากอาจไม่จำเป็นต้องมีการรับรองหน่วยเลย หรือต้องมีใบรับรองวัสดุเท่านั้น ทั้งนี้ขึ้นอยู่กับสัญลักษณ์ระดับและสถานะธง ชำระคำถามนั้นก่อนทำการสั่งซื้อ ไม่ใช่หลังจากการปลอมเสร็จสิ้น มุมมองที่กว้างขึ้นของครอบครัวเดียวกันอยู่ในตัวเรา การตีขึ้นรูปเครื่องจักรของเรือและท่าเรือ ช่วง
เส้นทางการสำรวจจากใบสั่งซื้อถึงการจัดส่ง
การรับรองเป็นลำดับ และแต่ละขั้นตอนจะล็อคในลำดับถัดไป การข้ามไปข้างหน้าไม่ค่อยช่วยประหยัดเวลา
- การตรวจสอบกฎและการทบทวนการวาด: ยืนยันสัญลักษณ์ของชั้นเรียน เกรดที่ต้องการ ตารางการทดสอบ และอุณหภูมิการทดสอบแรงกระแทกก่อนที่จะปล่อยการวาด
- การเลือกเหล็ก: ความร้อนแต่ละอย่างจะต้องตรวจสอบย้อนกลับได้ และหากจำเป็น จะต้องผลิตโดยงานที่ได้รับอนุมัติ เกรดที่คล้ายกันจากแหล่งที่ไม่ได้รับการอนุมัติไม่สามารถแก้ไขได้ด้วยการทดสอบเพียงอย่างเดียว
- การตีขึ้นรูป: อัตราการลด ช่วงอุณหภูมิการตีขึ้นรูป และจำนวนการอุ่นจะถูกบันทึก การเชื่อมซ่อมแซมไม่ใช่การตัดสินใจของเวิร์คช็อป ต้องได้รับการอนุมัติล่วงหน้าและโดยปกติจะต้องใช้ความร้อนซ้ำ
- การรักษาความร้อน: การทำให้เป็นมาตรฐานหรือการชุบแข็ง และการแบ่งเบาบรรเทาตามเกรด โดยมีแผนภูมิเตาเผา ตำแหน่งประจุ และบันทึกเทอร์โมคัปเปิลที่เก็บไว้สำหรับแพ็คเกจการรับรอง
- คูปองทดสอบ: นำมาจากการยืดระยะเวลาในการตีขึ้นรูป หรือจากชิ้นทดสอบการตีขึ้นรูปแยกกัน โดยมีอัตราส่วนการรีดักชันและการบำบัดความร้อนเท่ากันกับชิ้นส่วนที่แสดง
- การทดสอบที่เป็นพยาน: การทดสอบแรงดึง การกระแทก และความแข็งจะดำเนินการโดยมีผู้สำรวจอยู่ด้วย หรือภายใต้ข้อตกลงการเฝ้าระวังที่ตกลงไว้สำหรับงานที่ได้รับอนุมัติ
- การตรวจสอบและการตรวจสอบขนาด: การตรวจสอบด้วยคลื่นเสียงความถี่สูงจนถึงระดับการยอมรับที่ต้องการ การตรวจสอบอนุภาคแม่เหล็กบนพื้นผิวสำเร็จรูปตามที่ระบุไว้ และรายงานมิติเทียบกับแบบที่ได้รับการอนุมัติ
- ปัญหาการทำเครื่องหมายและใบรับรอง: ใช้หมายเลขความร้อน เกรด เอกลักษณ์ของชิ้นส่วน และประทับตราของผู้สำรวจ เพื่อให้สามารถตรวจสอบย้อนกลับได้แม้จะผ่านการตัดเฉือนและการพ่นสีแล้วก็ตาม
ผู้ซื้อจุดตรวจสอบควรล็อคดาวน์ก่อนวางจำหน่าย
ข้อพิพาทส่วนใหญ่เกี่ยวกับการตีขึ้นรูปที่ได้รับการรับรองจาก ABS ย้อนกลับไปในรายละเอียดที่ตกลงกันไว้ช้าเกินไป รายการเหล่านี้ควรค่าแก่การเขียนลงในใบสั่งซื้อ
- การจับคู่เกรด: เกรดบนภาพวาดจะต้องตรงกับเกรดที่ยอมรับสำหรับการสมัครนั้น การเลื่อนเกรดขึ้นจะมีการเปลี่ยนแปลงข้อกำหนดด้านผลกระทบและการควบคุมเตาเผา
- ตำแหน่งคูปองทดสอบ: คูปองมักจะมาจากการยืดออกในทิศทางของความเครียดในการทำงานหลัก ไม่ใช่จากส่วนเนื้อหาของชิ้นส่วน
- ขอบเขตการทดสอบ: การทดสอบแรงดึงต่อความร้อน การทดสอบแรงกระแทกที่อุณหภูมิการออกแบบ และการสำรวจความแข็งทั่วทั้งส่วนที่กฎกำหนด
- ระดับการตรวจสอบและความครอบคลุม: ยอมรับแผนการสแกน มาตรฐานอ้างอิง และรูปแบบการรายงานล่วงหน้า หรือชิ้นส่วนอาจต้องมีการตรวจสอบครั้งที่สองหลังจากการกลึงหยาบ
- นโยบายการซ่อมแซม: ห้ามซ่อมแซมรอยเชื่อมโดยไม่ได้รับการอนุมัติ และไม่มีการผสมข้อบ่งชี้บนพื้นผิวโดยไม่มีขั้นตอนที่จัดทำเป็นเอกสาร
- ค่าเผื่อการตัดเฉือน: เนื่องจากค่าเผื่อการปลอมแปลงและพิกัดความเผื่อที่เสร็จสิ้นแล้วเป็นคนละเรื่องกัน ปล่อยให้มีสต๊อกเพียงพอสำหรับการตรวจสอบและการตัดเฉือนขั้นสุดท้ายโดยไม่ต้องตัดต่ำกว่าส่วนที่กำหนด
- ชุดเอกสาร: ใบรับรอง แผนภูมิเตาเผา รายงานผลการทดสอบ รายงานการตรวจสอบ และรายงานมิติ ทั้งหมดนี้อ้างอิงถึงการแก้ไขแบบร่าง
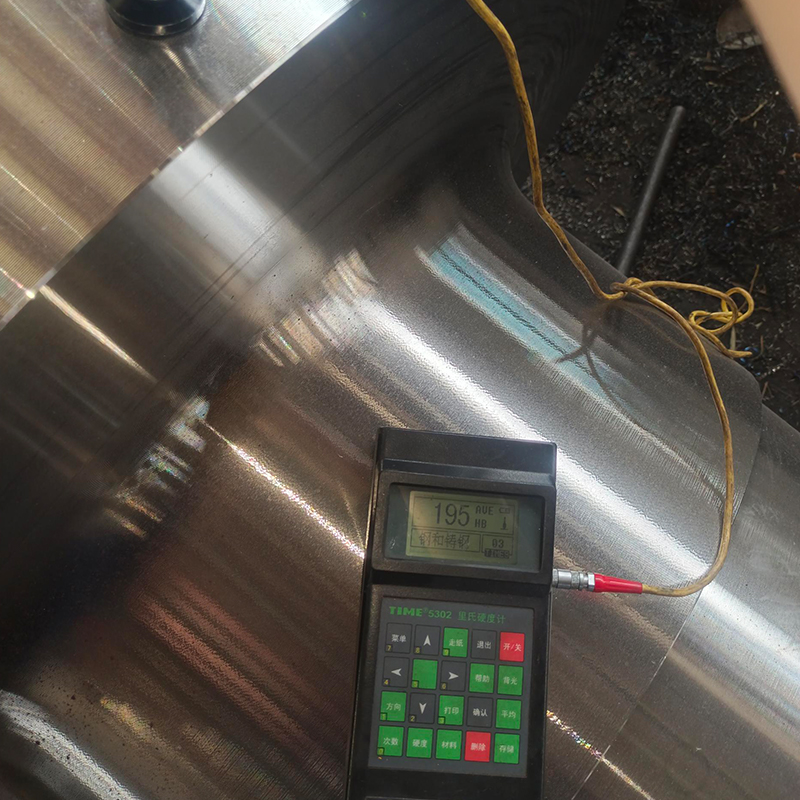 การตีขึ้นรูปเพลากลางทางทะเลในเหล็ก C45E การตีเพลากลาง C45E, 12,100 กก. พร้อมการบำบัดความร้อนและการตัดเฉือนที่แม่นยำ ยอมรับบันทึกการทดสอบและการรักษาตั้งแต่เนิ่นๆ ในใบสั่งซื้อ ดูผลิตภัณฑ์ →
บันทึกการรักษาความร้อนมักเป็นส่วนที่อ่อนแอที่สุดในไฟล์ของซัพพลายเออร์ ของเรา สรุปพื้นฐานการอบชุบด้วยความร้อนของโลหะ อธิบายว่าพารามิเตอร์ใดที่นักสำรวจต้องการดู
เหตุใดการตีขึ้นรูปที่ผ่านการรับรองจาก ABS จึงถูกปฏิเสธหรือล่าช้า
ในทางปฏิบัติ การปฏิเสธมักไม่ได้มาจากการทดสอบแรงดึงที่ล้มเหลว พวกเขามาจากช่องว่างในหลักฐาน
- ใบรับรองที่ครอบคลุมความร้อนของเหล็ก แต่ไม่ใช่แต่ละรายการ ซึ่งจะทำให้การตรวจสอบย้อนกลับของหน่วยลดลง
- คูปองทดสอบที่หล่อขึ้นจากความร้อนที่ต่างกันหรือได้รับการบำบัดความร้อนที่แตกต่างจากชิ้นส่วนที่เสร็จแล้ว
- ความแข็งกระจายเกินขีดจำกัดกฎ ชี้ไปที่การเปลี่ยนแปลงที่ไม่สมบูรณ์ในระหว่างการดับ
- การทดสอบแรงกระแทกที่อุณหภูมิไม่ถูกต้องหรือการวางแนวของชิ้นงานทดสอบไม่ถูกต้อง
- มีการตรวจสอบอัลตราโซนิกก่อนการบำบัดความร้อนขั้นสุดท้าย ดังนั้นผลลัพธ์จึงไม่แสดงถึงสภาพที่ส่งมอบอีกต่อไป
- แผนภูมิเตาเผาหายไปหรือบันทึกการชาร์จที่ไม่สามารถเชื่อมโยงชิ้นส่วนกับรอบการทำงานเฉพาะได้
- พบการซ่อมแซมรอยเชื่อมโดยไม่ได้รับอนุญาตในการสำรวจขั้นสุดท้าย
- การมาร์กหายไประหว่างการตัดเฉือน ทำให้ไม่สามารถเชื่อมต่อชิ้นส่วนที่เสร็จแล้วกับใบรับรองได้
แต่ละสิ่งเหล่านี้มีราคาถูกในการป้องกันและมีราคาแพงในการแก้ไข เมื่อกลึงเพลาเสร็จแล้ว การทดสอบซ้ำมักหมายถึงการทิ้งวัสดุหรือการเจรจาต่อรองเรื่องสัมปทาน
ระยะเวลาดำเนินการ ต้นทุน และมูลค่าของงานที่ได้รับการอนุมัติ
การรับรองมีค่าใช้จ่ายจริง: วัสดุคูปองเพิ่มเติม จำนวนผู้เข้าร่วมการสำรวจ การตรวจสอบเพิ่มเติม และปริมาณงานด้านเอกสารที่ทำงานควบคู่ไปกับการผลิต สำหรับบทความแรก โปรดคาดหวังเวลารอคอยสินค้าเพิ่มเติมหนึ่งถึงสามสัปดาห์ สำหรับการสั่งซื้อซ้ำที่เกิดขึ้นภายใต้ข้อตกลงการทำงานที่ได้รับอนุมัติ ซึ่งอาจลดลงเหลือเพียงไม่กี่วัน เนื่องจากการตรวจสอบจะย้ายไปสู่พื้นฐานการเฝ้าระวัง แทนที่จะเข้าร่วมในการทดสอบทุกครั้ง
คันโยกที่ดีกว่าคือการเลือกช่างตีเหล็กที่ควบคุมโซ่ทั้งหมดในบ้าน ทุกกระบวนการที่รับเหมาช่วงถือเป็นการส่งมอบการตรวจสอบย้อนกลับอีกครั้งหนึ่ง และเป็นโอกาสอีกครั้งที่บันทึกจะมาถึงไม่สมบูรณ์
ACE Group ผลิตส่วนประกอบปลอมแปลงบนพื้นที่ 55 เอเคอร์ใน Jiangsu โดยมีพื้นที่การผลิตที่ครอบคลุมมากกว่า 50,018 ตารางเมตร เริ่มดำเนินการในเดือนพฤศจิกายน 2568 โรงงานมีค้อนไฮดรอลิกไฟฟ้าขนาด 3 ตัน 5 ตัน และ 15 ตัน และเครื่องรีดวงแหวนแนวตั้งยาว 1 เมตรและ 1.5 เมตร ซึ่งได้รับการสนับสนุนโดยเตาให้ความร้อนที่ใช้แก๊ส เตาต้านทานการรักษาความร้อน ถังดับ อุปกรณ์ชุบแข็งแบบเหนี่ยวนำ และการตัดเฉือน ศูนย์ การตีขึ้นรูป การอบชุบด้วยความร้อน การตัดเฉือน การเชื่อม และการเคลือบผิวอยู่ภายใต้ระบบคุณภาพเดียว ซึ่งช่วยให้สามารถตรวจสอบย้อนกลับจำนวนความร้อนตั้งแต่ทางเข้าเหล็กจนถึงการจัดส่ง
 การตีขึ้นรูปหางเสือสำหรับระบบบังคับเลี้ยวทางทะเล การตีขึ้นรูปหางเสือหนักใน 316L, 45E และ 40Cr เช่น 8,700 กก. และ D522 × 6002 มม. จัดส่งให้กับแบบร่างเพื่อทบทวนชั้นเรียน ดูผลิตภัณฑ์ →
การต่อเพลา ส่วนประกอบหางเสือ การตีหน้าแปลนและโบลต์ ช่องว่างเกียร์ และชิ้นส่วนที่ปรับแต่งเองที่ไม่เป็นมาตรฐาน จะถูกจัดเตรียมให้กับการวาด โดยมีบันทึกการทดสอบและการรักษาที่เตรียมไว้สำหรับการตรวจสอบในชั้นเรียน เมื่อเครื่องหมาย เกรด และกำหนดการทดสอบได้รับการยืนยันในขั้นตอนการเสนอราคา เส้นทางการรับรองจะสามารถคาดเดาได้
การตีขึ้นรูปที่ได้รับการรับรองจาก ABS ประสบความสำเร็จหรือล้มเหลวในการเตรียมมากกว่าคุณภาพเหล็ก ชำระเกรด คูปองทดสอบ ระดับการสอบ และเอกสารที่กำหนดไว้ก่อนที่จะเทความร้อนแรก และผู้สำรวจจะกลายเป็นจุดตรวจบนเส้นทางที่วางแผนไว้ แทนที่จะเป็นสิ่งกีดขวางในตอนท้าย
ข่าว
ส่งข้อความถึงเราตอนนี้!
-
เทอร์มินัลมือถือ
-
ลิงค์ด่วน
สินค้า เกี่ยวกับเรา อุปกรณ์และความจุ คุณภาพ ข่าว ติดต่อเรา -
หมวดหมู่สินค้า
การตีขึ้นรูปพลังงานไฟฟ้า การตีขึ้นรูปเครื่องจักรของเรือและท่าเรือ การทำเหมืองแร่และการตีขึ้นรูปโลหะผสม การตีขึ้นรูปเครื่องจักรอาหารและอาหารสัตว์ การตีขึ้นรูปอุตสาหกรรมปิโตรเคมี งานเชื่อม ชิ้นส่วนตกแต่งที่ปรับแต่งเอง -
ติดต่อเรา
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, อุทยานพัฒนาเศรษฐกิจ, เขต Dafeng, เมืองหยานเฉิง, มณฑลเจียงซู, จีน
ลิขสิทธิ์ © 2025 Yancheng ACE Machinery Co., Ltd. สงวนลิขสิทธิ์.
ประเทศจีนผู้ผลิตการตีขึ้นรูปแบบเปิด
ผู้จัดจำหน่ายการตีขึ้นรูปที่มีความแม่นยำแบบกำหนดเอง